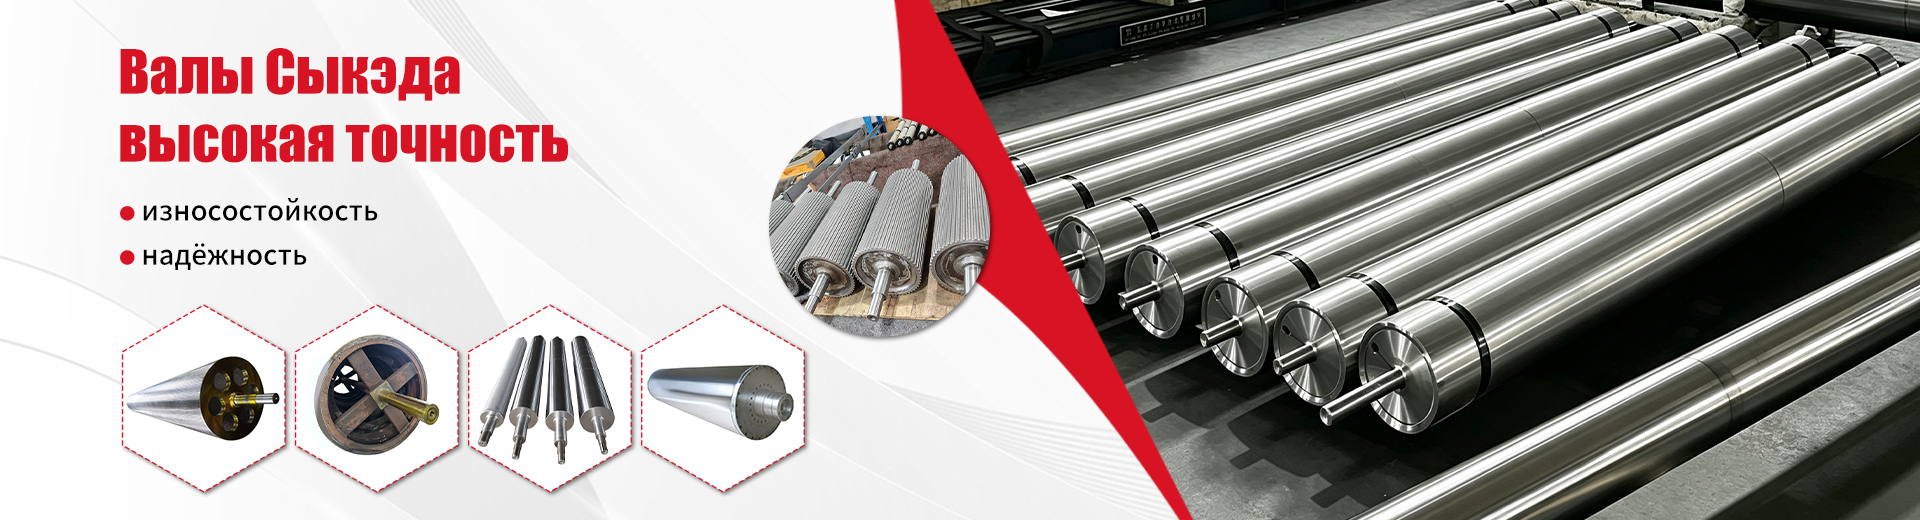
Ayna mili ayna parlaklığında parlatıldı: fabrika fiyatı
2026-09-16
- Ayna yüzeyi için teknik gereksinimler: Ra 0,2 neden sınır değil
- Malzeme Bilimi ve Tasarım Özellikleri: Çelik, Kaplamalar ve Isıl İşlem
- Tipik satın alma hataları ve düşük kaliteli dengeleme riskleri
- Lojistik, gümrük ve toplam sahip olma maliyeti (TCO) hesaplamaları
- Sektör özellikleri: Nonwoven ve ilaç için silindirler
- Doğru sipariş nasıl verilir: adım adım algoritma
Ayna yüzeyi için teknik gereksinimler: Ra 0,2 neden sınır değil
30 saniyede önemli olan:
- Pürüzlülük kritikliği:Dokunmamış malzemelerin (spunbond, meltblown) üretim hatları için şaft yüzey pürüzlülüğü parametresi Ra 0,2–0,4 µm'den fazla olmamalıdır. Herhangi bir sapma polimerin yapışmasına ve kumaşın reddedilmesine yol açar.
- Aracısız doğrudan teslimatlar:Sipariş vermeAyna mili ayna parlaklığına kadar cilalanmıştır: fabrika fiyatıDoğrudan Çin'deki (Changzhou) üreticiden satın alarak, Avrupalı distribütörler aracılığıyla satın almaya kıyasla bütçede %35'e kadar tasarruf sağlarken, 0,01 mm'ye kadar işleme doğruluğunu korursunuz.
- Entegre mühendislik:Modern bir şaft sadece bir silindir değildir. Bunlar dengeleme, termal kanallar ve kaplamadır. Changzhou Sykeda Mechanics tesisi, çizimden dinamik dengelemeye ve ISO 9001 sertifikasyonuna kadar tam bir döngü sağlar.
Hassas mühendislikte “ayna parlaklığı” kavramı sıklıkla subjektif olarak algılanır. Ancak bir proses mühendisi veya satın alma departmanı başkanı için bu kesin bir metrolojik değerdir. Polimer filmlerin, kağıtların ve dokunmamış kumaşların üretimi bağlamında rulo yüzeyinin kalitesi yalnızca nihai ürünün estetiğini değil aynı zamanda tüm teknolojik sürecin stabilitesini de belirler.
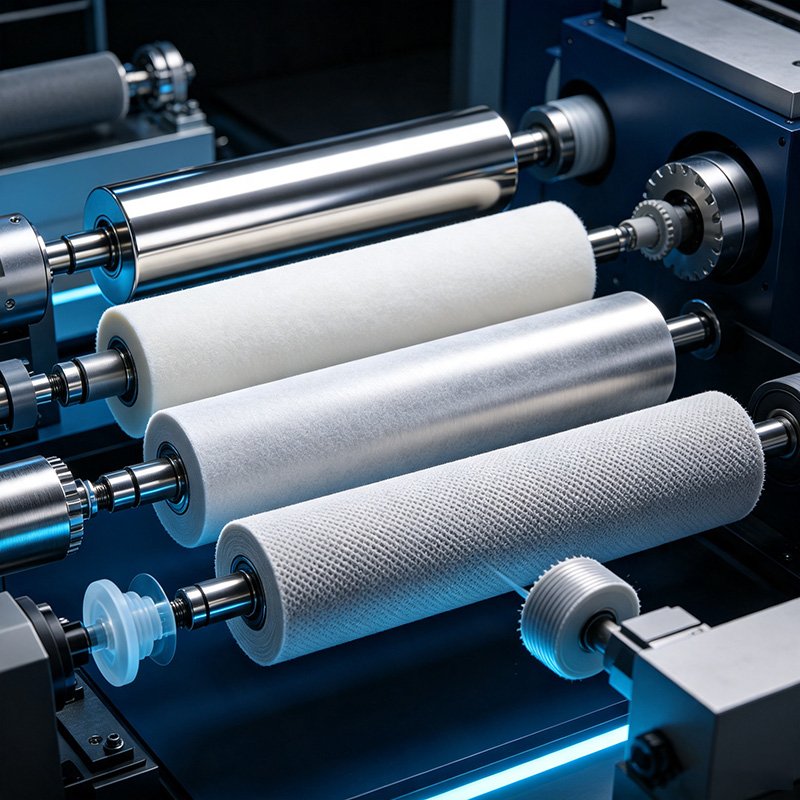
Satın almaktan bahsettiğimizdeAyna mili ayna parlaklığına kadar cilalanmıştır: fabrika fiyatıÇok aşamalı mekanik ve aşındırıcı işlemlerden geçmiş bir ürünü kastediyoruz. Standart taşlama, 0,8–1,6 µm'lik Ra parametreleri sağlar; bu, modern yüksek hızlı hatlar için (bıçak hızı 300 m/dak'nın üzerinde) kesinlikle yetersizdir. Bu, 0,1-0,2 µm'lik bir Ra'ya ulaşmak için süper bitirme veya honlama gerektirir.
Bu neden önemli? Erimiş polipropilen veya polietilen metalin mikro pürüzlülüğü ile temas ettiğinde yapışma etkisi meydana gelir. Polimer mikro çatlaklara akar, soğur ve birikir. Bu, ağın yırtılmasına, "deliklerin" ortaya çıkmasına ve temizlik için hattın sık sık durdurulması ihtiyacına yol açar. Gerçek ayna yüzeyine sahip millerin kullanılması sürtünme katsayısını en aza indirir ve yapışmayı ortadan kaldırır.
Mühendislik tavsiyesi:Fiyat teklifi isterken mutlaka pürüzlülük kontrol yöntemini belirtin. "Gözle" görsel bir değerlendirme değil, bir profilometre ile ölçüm protokolünün sağlanmasını zorunlu kılın. Her şaft için bir sertifikanın varlığı, olgun üretimin bir işaretidir.
Malzeme Bilimi ve Tasarım Özellikleri: Çelik, Kaplamalar ve Isıl İşlem
Şaftın dayanıklılığı sadece cilalama kalitesine değil aynı zamanda taban malzemesine de bağlıdır. Uygulamamızda, müşterilerin düşük fiyata odaklanarak krom kaplamalı sıradan yapısal çelikten yapılmış şaftları seçtiği durumlar olmuştur. Sonuç, termal döngüler altında 3-4 aylık çalışmanın ardından kromun tabakalara ayrılmasıydı.
FabrikaChangzhou Sykeda MekaniğiYangtze Nehri Deltası'nın sanayi bölgesinde yer alan şirket, ayna milleri üretmek için agresif ortamlara yönelik 45# (45 çeliğe benzer), 40Cr (krom çeliği) ve 304/316L paslanmaz çelikler gibi yüksek alaşımlı çelikler kullanıyor. Anahtar adım, HRC 55-62'lik bir yüzey sertliği sağlayan ısıl işlemdir (su verme ve temperleme). Bu, kurulum ve çalıştırma sırasında ezik ve çiziklerin oluşmasını önler.
Şaft malzemelerinin karşılaştırılması
| Malzeme/Kaplama | Sertlik (HRC) | Korozyon direnci | Başvuru | Maliyet |
|---|---|---|---|---|
| Çelik 45# + Krom | 45-50 | Düşük (çukurlaşma riski) | Genel mekanizmalar, düşük yükler | Düşük |
| Çelik 40Cr (Sertleştirilmiş) | 55-60 | Ortalama | Yüksek yüklü üniteler, pres milleri | Ortalama |
| 316L paslanmaz çelik | 25-30 (sertleşmeden) | Yüksek | Gıda endüstrisi, tıp, kimya | Yüksek |
| Seramik kaplı çelik | > 65 | Mutlak | Aşırı sıcaklıklar, aşındırıcı ortamlar | prim |
Dahili soğutma veya ısıtma kanallarına özellikle dikkat edilmelidir. Dokunmamış malzemelerin (spunbond) üretiminde rulolar genellikle termal olarak preslenir. Şaftın tüm uzunluğu boyunca (3-4 metreye kadar) sıcaklık dağılımının düzgün olması kritik öneme sahiptir. Düzensiz ısıtma, temas geometrisini ve malzeme kalınlığını bozan termal sapmaya (“muz”) neden olur.
MühendislerChangzhou Sykeda MekaniğiDahili kanalları tasarlarken ısı akışlarının bilgisayar modellemesi kullanılır. Bu, çalışma yüzeyinin tamamında ±1°C'den fazla olmayan bir sıcaklık farkının elde edilmesini mümkün kılar. Bu yaklaşım, yerel aşırı ısınmayı ve deformasyonu ortadan kaldırarak hat günün her saati çalışırken bile istikrarlı ürün kalitesi sağlar.
Tipik satın alma hataları ve düşük kaliteli dengeleme riskleri
Ekipman üreticilerinin karşılaştığı en gizli sorunlardan biri titreşimdir. Mükemmel bir şekilde parlatılmış bir şaft bile, eğer dengelenmezse kusur kaynağı haline gelebilir. Titreşim rulman ünitelerine iletilerek bunların erken aşınmasına neden olur ve üretilen malzemede dalgalanma meydana gelir.
Filtre malzemeleri üretim hattının sürekli olarak periyodik kalınlıkta kusurlar ürettiği Doğu Avrupa'daki işletmelerden birinde bir durumu analiz ettik. Bunun nedeni ekstruderde değil, kılavuz milinin dengesizliğinde yatıyordu. Üçüncü taraf bir pazardan satın alınan ucuz bir analog, izin verilen standartları 4 kat aşan bir artık dengesizliğe sahipti. Şaftın, zorunlu dinamik dengelemeye sahip Changzhou tesisinde üretilen bir ürünle değiştirilmesi sorunu bir günde çözdü.
Üretim tesisinde kalite kontrol süreci
Bu gibi durumları önlemek için üretim süreci aşağıdaki adımları içermelidir:
- İş parçalarının giriş muayenesi:Metaldeki iç boşlukları ve çatlakları tespit etmek için ultrasonik kusur tespiti.
- Kaba ve hassas tornalama:Şaft muylularının çalışma parçasına göre hizalanmasının 0,01 mm hassasiyetle sürdürülmesi.
- Isıl işlem:Ürünün tüm uzunluğu boyunca sertlik kontrolü.
- Zımparalama ve parlatma:Ayna görünümü elde etmek için farklı tane boyutlarında aşındırıcıların tutarlı kullanımı.
- Dinamik dengeleme:Özel stantlarda düzenleniyor. Dengeleme sınıfı, ISO 1940 standardına göre G2.5 veya G1.6'ya karşılık gelmelidir.
FabrikaChangzhou Sykeda MekaniğiGeometriyi her aşamada kontrol etmenizi sağlayan kendi CNC makineleri ve lazer ekipmanı filosuna sahiptir. Üretim alanında dinamik bir standa sahip olmak, müşterinin sahada ek ayarlamalar gerektirmeyen, kuruluma hazır bir ürün alması anlamına gelir. Bu, bileşenleri değiştirirken ekipmanın arıza süresini azaltır.
Önemli:Sipariş verirken balans sınıfını belirtmeyi unutmayın. Yüksek hızlı hatlar için (200 m/dak'dan fazla) G1.6 sınıfı önerilir. Yavaş hatlar için G2.5'e izin verilir. Dengelemeden yapılan tasarruflar her zaman rulman ünitelerinin pahalı onarımlarına yol açar.
Lojistik, gümrük ve toplam sahip olma maliyeti (TCO) hesaplamaları
Pek çok Rus ve yabancı alıcı, lojistik ve gümrükteki zorluklar nedeniyle Çin'den yapılan doğrudan teslimatlara karşı temkinli davranıyor. Ancak aşağıdaki gibi bileşenler söz konusu olduğundaAyna mili ayna parlaklığına kadar cilalanmıştır: fabrika fiyatıkârlılıkta belirleyici bir faktör haline gelir. Avrupa'daki ara ürünler veya yerel bayi ağları, teknik değer katmadan maliyete %30-50 katıyor.
Changzhou'daki fabrikayla doğrudan işbirliği, maliyetleri optimize etmemize olanak tanıyor. Şirket, deniz taşımacılığına uygun ambalajlar (korozyon önleyici korumalı ahşap kutular) dahil olmak üzere tam bir ihracat belgeleri paketinin hazırlanmasını üstlenmektedir. Ürünler, alıcı tarafında giriş kontrol prosedürlerini kolaylaştıran ISO 9001 sistemine göre sertifikalandırılmıştır.
Fiyat oluşum faktörleri
- Boyutlar ve ağırlık:Şaft uzunluğu ve çapı lojistik maliyetini belirler. Tesis, konteyner yüklemesini en üst düzeye çıkarmak için paketlemeyi optimize ediyor.
- İşlemenin zorluğu:Dahili kanalların, deliklerden veya özel kaplamalardan geçmesi iş yoğunluğunu arttırır.
- Yürütme doğruluğu:0,01 mm'nin altındaki toleranslar, hassas makinelerin kullanımını ve daha fazla kurulum süresini gerektirir.
- Toplu boyut:Seri üretim, ölçek ekonomisi nedeniyle birim maliyetleri azaltır.
Standart millerin üretim süresi 15-20 iş günüdür. Çizimlerin geliştirilmesini ve çerçeve üretimini gerektiren bireysel projeler için süre 30-35 güne kadar uzayabilir. Şirket şeffaf fiyatlandırma uygulamaktadır: malzeme, makine saatleri ve lojistik için gizli ekstra masraflar olmadan ödeme yaparsınız.
Ayrıca tesis sadece şaftların değil aynı zamanda onlar için profesyonel çerçevelerin de üretimini sunmaktadır. Bu çözüm, bileşenlerin uçtan uca entegrasyonunu sağlar. Mil ve çerçeveyi tek yerden satın alarak, üretim hattının geometrisinin korunması açısından kritik önem taşıyan ünitelerin mükemmel uyumluluğunu garanti etmiş olursunuz.
Sektör özellikleri: Nonwoven ve ilaç için silindirler
Fabrika ana odağıChangzhou Sykeda Mekaniği- dokunmamış malzemelerin üretimi için ekipmanlar. Bu endüstri yüzey temizliğine aşırı talepler getirmektedir. Medikal ürünler, çevre filtreleri, otomotiv iç mekanları; tüm bu ürünler tamamen inert ve pürüzsüz olması gereken silindirler kullanılarak üretilmektedir.
Örneğin tıbbi maskeler için spunbond üretiminde (eritilerek şişirilmiş malzeme), elyafların elektret yüklemesi kullanılır. Şaftın herhangi bir şekilde kirlenmesi veya düzgünsüz olması fiber yapısını bozabilir ve malzemenin filtreleme yeteneğini azaltabilir. Ra 0,2'ye göre işlenmiş ayna paslanmaz çelik miller gerekli hijyeni ve temizlik kolaylığını sağlar.
Tesisin ürün yelpazesinde ayrık miller ve kılavuz makaralar da yer alıyor. Bölünmüş tasarımlar, tülbenti kesmeden çıkarmayı kolaylaştırır, bu da hat değişimini önemli ölçüde hızlandırır. Bu tür birimlerin bireysel üretimi, yüksek nitelikli mühendisler gerektirir, çünkü bir kesik olmasına rağmen yapının sağlamlığını sağlamak gerekir.
Şirketin uluslararası pazarlara hizmet etme deneyimi, ürünleri yerel standartlara uyarlamamıza olanak tanıyor. Gereksinimler GOST, Avrupa CE veya Amerika ASTM olsun, tesis gerekli teknik veri sayfalarını ve test raporlarını sağlamaya hazırdır.
Doğru sipariş nasıl verilir: adım adım algoritma
Üretim sorunlarınızı çözecek ürünü tam olarak alabilmek için fabrikayla iletişime geçerken şu algoritmayı izleyin:
- Teknik şartnamelerin hazırlanması:Çalışma parametrelerini belirleyin: dönüş hızı, sıcaklık, işlenen malzemenin türü, bıçak gerginliği.
- Malzeme ve kaplama seçimi:Tesis mühendislerine danışın. Agresif ortamlar için paslanmaz çeliği seçin; yüksek yükler için sertleştirilmiş krom çeliği seçin.
- Geometri iyileştirmesi:Lütfen çizimler veya örnekler sağlayın. Çizim yoksa tesisin uzmanları, çizimlerinize ve ekipman gereksinimlerinize göre çizimlerin geliştirilmesine yardımcı olacaktır.
- Tolerans onayı:Hizalama, salgı ve pürüzlülük gereksinimlerini açıkça belirtin. Bu parametreleri sözleşmede düzeltin.
- Lojistik ve paketleme:Teslimat koşullarını tartışın (EXW, FOB, CIF). Şaftların yuvarlanmayı önleyecek şekilde sabitlenmiş ahşap kutular içerisinde paketleneceğinden emin olun.
Bunu hatırlaAyna mili ayna parlaklığına kadar cilalanmıştır: fabrika fiyatıüretiminizin sürekliliğine yapılan bir yatırımdır. Ucuz analoglar genellikle kesinti ve kusurlardan dolayı gizli kayıplara yol açar. gibi kanıtlanmış uzmanlığa sahip bir ortak seçerekChangzhou Sykeda Mekaniği, güvenilirliğe, zaman içinde test edilmiş ve uluslararası standartlara sahip olursunuz.
Biz sadece metal silindir satmıyoruz. İşletmenizin verimliliğini artıran mühendislik çözümleri sunuyoruz. Teknik yeterliliğimiz %99'a, müşteri memnuniyet oranımız ise %98'e ulaşıyor. Bu rakamlar herhangi bir reklam sloganından daha yüksek sesle konuşuyor.
Üretim hattınızı yükseltmeye hazır mısınız? Kalite sorunlarını çözmeyi daha sonraya ertelemeyin. Detaylı tavsiye almak ve projenizin maliyetini hesaplamak için bizimle iletişime geçin.